Artykuł sponsorowany
Od przyjęcia surowca do wysyłki — gdzie tworzy się jakość wyprasek i opakowań
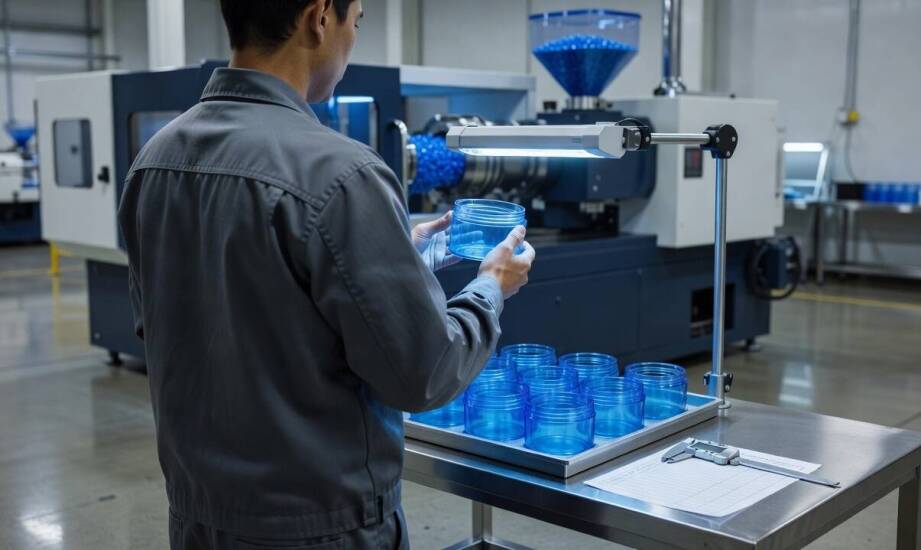
Wadliwa partia granulatu lub folii PET/PS potrafi wywołać falę reklamacji i przestoje na liniach pakujących u producentów sprzętu AGD czy żywności. Jeden niekontrolowany parametr wilgotności wystarczy, aby tysiące detali zyskały wady powierzchniowe lub wymiarowe. Profesjonalne Przetwórstwo tworzyw sztucznych wymaga budowania jakości na każdym etapie. Obejmuje to drogę od precyzyjnego przyjęcia surowca aż po bezpieczny załadunek gotowych wyprasek i opakowań termoformowanych.
Przeczytaj również: Jakie są najczęściej zadawane pytania dotyczące usług biura podróży?
Kontrola wejściowa i zatrzymanie procesu przy pierwszym odchyleniu
Przyjęcie surowca zaczyna się od weryfikacji dokumentacji dostawcy oraz wizualnej oceny stanu big-bagów i rolek folii. Pracownicy sprawdzają numer partii, datę produkcji oraz certyfikat analizy. Ten dokument potwierdza zgodność parametrów materiału z założeniami produkcyjnymi. Kolejny krok to pomiar poziomu wody za pomocą wagosuszarki. Wartości wilgotności dla poszczególnych rodzajów polimerów określa się zgodnie z kartą techniczną dostawcy konkretnego gatunku materiału. Zbyt duża zawartość wilgoci w granulacie powoduje powstawanie pęcherzy, srebrzystych smug i drastycznie obniża wytrzymałość mechaniczną wyprasek.
Przeczytaj również: Jak adwokat z zakresu prawa rodzinnego wspiera klientów w procesie adopcyjnym?
W technologii wtrysku odchylenia widoczne są już podczas dozowania i uplastyczniania masy w cylindrze. Czujniki temperatury, ciśnienia i czasu cyklu na bieżąco sygnalizują anomalie systemowe. Pozwala to operatorowi zatrzymać maszynę przy pierwszym zauważonym błędzie. W termoformowaniu główny moment weryfikacji przypada na etap podgrzewania arkusza folii oraz właściwego formowania próżniowego. Utrzymanie stabilnej i równomiernej temperatury gwarantuje właściwą grubość ścianki i odpowiedni współczynnik tarcia gotowej tacki.
Przeczytaj również: Dlaczego stal nierdzewna jest idealnym wyborem do nowoczesnych instalacji budowlanych?
Punkty krytyczne różnią się w zależności od wybranej metody przetwarzania. We wtrysku bada się parametry pracy wtryskarki, szczelność układów chłodzenia formy oraz jakość pierwszych detali po przezbrojeniu. W termoformowaniu nacisk pada na jednorodność struktury folii, cykl grzania i precyzję wycinania z arkusza. Wspólnym mianownikiem pozostaje pełna ewidencja surowcowa. Zakład Inject Plast prowadzi rejestr każdej przyjmowanej partii, co pozwala przypisać konkretny materiał bezpośrednio do odpowiedniego zlecenia produkcyjnego.
Badania końcowe i wymagania branżowe
Po wyjęciu detalu z formy lub zakończeniu termoformowania partia przechodzi weryfikację końcową. Inspektorzy wykonują precyzyjne pomiary wymiarów suwmiarką cyfrową lub maszyną współrzędnościową. Następnie oceniają powierzchnię wyrobu pod kątem ewentualnych zapadnięć, nadlań oraz zarysowań. Sprawdzenie masy i grubości ścianek ostatecznie potwierdza zgodność fizyczną wyrobu z założeniami projektu. Wyniki trafiają do odpowiednich kart kontroli partii. Taka dokumentacja zawsze łączy numer surowca, dane zlecenia, datę produkcji i nazwisko operatora. Pełna identyfikowalność umożliwia szybkie namierzenie konkretnego granulatu lub rolki folii w przypadku wątpliwości jakościowych.
Kryteria odbioru zależą bezpośrednio od docelowej branży klienta. W sektorze elektroniki i AGD dominuje rygorystyczny wymóg powtarzalności wymiarowej oraz braku skaz utrudniających zautomatyzowany montaż podzespołów. Przemysł kosmetyczny wymaga z kolei bezwzględnej chemicznej obojętności tworzywa. Plastikowe opakowanie na kosmetyki nie może uwalniać obcych substancji ani modyfikować zapachu produktu. Dla branży spożywczej nadrzędne pozostają wymogi europejskiego rozporządzenia (WE) nr 1935/2004. Przepisy unijne całkowicie wykluczają migrację szkodliwych składników do żywności i nakazują rygorystyczne stosowanie dobrej praktyki produkcyjnej na halach.
Jakość w całym łańcuchu produkcyjnym opiera się na trzech solidnych filarach. Pierwszym z nich jest szczegółowe sprawdzenie numeru partii, nienaruszonego stanu opakowań i wilgotności materiału przed jego użyciem. Drugi filar to regularne badanie parametrów wtrysku i właściwości fizycznych detali podczas trwania całego cyklu. Trzecim elementem pozostaje kompletna identyfikowalność wyrobów aż do momentu zamknięcia kartonów zbiorczych. Takie ustalone procedury pozwalają zakładom przetwórczym dostarczać na rynek powtarzalne i bezpieczne elementy przemysłowe.
Kategorie artykułów
Polecane artykuły

Od projektu do wykończenia — co przesądza o jakości pudełka na zamówienie
Firmy zamawiające opakowania tekturowe najczęściej oceniają wyłącznie efekt końcowy. O rzeczywistej jakości pudełka decydują decyzje projektowe podejmowane na długo przed uruchomieniem maszyn. Prawidłowo zaplanowana produkcja pudełek wymaga wnikliwego uwzględnienia logistyki, budżetu oraz specyficzn

Wpływ efektywnej utylizacji odpadów płynnych na reputację firmy
Efektywna utylizacja odpadów płynnych ma kluczowe znaczenie dla reputacji przedsiębiorstwa, zwłaszcza w kontekście rosnącej świadomości ekologicznej społeczeństwa. Firmy muszą dostosować swoje działania do norm ochrony środowiska, aby uniknąć negatywnych konsekwencji związanych z niewłaściwym zarząd